 EN


Rutiininomaisen lämpötilan nousutestin aikana 2000 A:n kytkintaulu epäonnistui, koska sen päävirtakisko saavutti 112 K ympäristön yläpuolella - 7 K yli rajan. Johtimen koko o...
View More +
 +86-180 3625 3000

Kiskojen valmistusopas: Prosessin vaiheet, materiaalit ja laadunvalvonta
Klo 15. vuoden kuumimpana iltapäivänä rannikkolaitoksen 4 000 A:n vaihteisto laukeaa kolmannen kerran sillä viikolla. Suunnittelu oli hyvä ja katkaisija testattiin hyvin. Todellinen syyllinen: päätangon pulttiliitos, joka lävistettiin, jätettiin koholla ja kiristettiin joka tapauksessa alas. Purse hautasi suurimman osan kosketusalueesta, vastus hiipi ylöspäin, ja jokainen päivittäinen lämpöjakso työnsi liitosta lähemmäs vikaa.
Tämä tarina toistuu koko alalla, koska kiskojen valmistus — leikkaaminen, lävistys, taivutus, pinnoitus, eristys ja testaus — on paikka, jossa hyvä sähkösuunnittelu joko säilyy tai hajoaa hiljaa. Johtopäätös tulee ensin: materiaalivalinta ja liitosten laatu määräävät kiskojärjestelmän käyttöiän paljon enemmän kuin mikään sen tyyppikilpeen painettu. Alla oleva esittely kattaa ydinvalmistusvaiheet, kupari-alumiinia-päätöksen, putkimaisten virtakiskojen eristyksen, testit, jotka todella ennustavat kentän suorituskykyä ja mitä ostajien tulee tarkistaa ennen ostotilauksen allekirjoittamista.
Mitä virtakiskojen valmistus oikeastaan kattaa
Valmistus muuntaa raakajohdinmateriaalin – tyypillisesti elektrolyyttisen kuparitangon tai suulakepuristetun alumiiniseosputken – valmiiksi, asennusvalmiiksi virrankannattimille. Se kattaa kolme aivan erilaista työnkulkua:
- Tasaisen tangon valmistus: suorakulmaisen tangon leikkaaminen, lävistys, taivutus ja pinnoitus kytkentätauluille, paneelilevyille ja jakelukokoonpanoille.
- Putkikiskojen valmistus: jäykän alumiini- tai kupariputken katkaisu, päätyliittimien ja jatkosten hitsaus sekä pylväseristeiden ja kiinnityskannattimien asennus – standardi suurjännitemuuntamoissa, joissa putki ulottuu teräsrakenteiden väliin.
- Buswayn kokoonpano: eristettyjen johtimien kotelointi kompaktissa kotelossa keski- ja pienjännitejakelua varten, mukaan lukien suuritiheyksiset järjestelmät liike- ja teollisuusrakennuksiin.
Vaiheet menevät päällekkäin, mutta toleranssit, työkalut ja vikatilat eivät. Myymälä, josta tulee erinomaisia paneelitankoja, ei ole automaattisesti pätevä hitsaamaan sähköaseman putkia tai valamaan eristeitä tyhjiössä, minkä vuoksi jokainen ominaisuus ansaitsee erillisen tarkastelun toimittajia arvioitaessa.
Valmistuksen ydinvaiheet järjestyksessä
Tuotetyypistä riippumatta kurinalaiset kaupat noudattavat samaa kuusivaiheista järjestystä:
- Materiaalin valinta ja valmistus — tarkista seoslaatu ja karkaisu myllysertifikaattien perusteella, suorista ja puhdista massat ennen leikkaamisen aloittamista.
- Leikkaus ja mitoitus — leikkaus, saha tai CNC-leikattu pituus neliömäisillä pinnoilla; näistä kasvoista tulee myöhemmin osa nivelpintaa.
- Lävistys ja poraus — CNC-lävistys pitää reiät tyypillisesti ±0,1–0,2 mm:n sisällä, ja reiän sijoitus määrittää suoraan, kuinka paljon kosketuspinta-alaa kukin pulttiliitos saa.
- Taivutus ja muotoilu — sisäpuolen taivutussäteen tulee olla vähintään yhtä suuri kuin kuparin tangon paksuus; alumiini vaatii runsaampia säteitä ja huomiota rakeiden suuntaan tai ulkopinnan halkeamia.
- Pintakäsittely — rasvanpoista ja hapettumisenesto, tinaa tai hopealevyjen liitosalueet tai käytä täydellistä eristystä korkeajännitteisille tuotteille.
- Tarkastus ja testaus — Mittatarkistukset, reikämittarit, pinnoitteen tartuntanäytteenotto ja eristettyjen tuotteiden sähkötestit ennen lähettämistä.
Pintavalinta ansaitsee oman päätöksensä, koska se vertaa kustannuksia nivelen vakauteen:
| Hoito | Mitä se tarjoaa | Tyypillinen käyttö | Varotoimenpiteet |
|---|---|---|---|
| Paljas (puhdistettu, hapetettu) | Alhaisimmat kustannukset; perustuu korkeaan puristuspaineeseen | Kuiva sisäkäyttöinen kojeisto | Hapetus lisää nivelen vastustuskykyä ajan myötä |
| Tinapinnoitus | Hidastaa hapettumista; anteeksi ruuviliitokset | Yleinen sähkönjakelu, kosteat sisätilat | Pehmeämpi pinta; hallitse vääntömomenttia ja vältä ylipuristusta |
| Hopeapinnoitus | Pienin kosketusvastus; sietää korkeampia lämpötiloja | Korkeavirtaiset liitokset, tiheä kuormitusjakso | Korkeammat kustannukset; naarmut paljastavat epäjaloa metallia |
| Epoksihartsivalu | Täysi dielektrinen kerros; mahdollistaa kompaktit asettelut | 35 kV luokan putkikiskot | Tyhjiön hallinta ja kovettumisen laatu ovat kriittisiä |
Taivutus tuottaa eniten jälkikäsittelyä tyypillisessä tuotannossa. Liian tiukasti tai vierivän jyvän poikki taivutettu tanko voi näyttää virheettömältä ja sisältää silti mikrohalkeamia, jotka kasvavat vuosikymmeniä kestäneen lämpökierron aikana. Aseta säde- ja rakeisuusvaatimukset piirustukseen, älä käyttäjän muistiin.
Kupari vai alumiini? Valmistuksen seuraukset
Tilavuuden johtavuudessa kupari voittaa: noin 100 % IACS:stä, kun alumiinin noin 61 %. Mutta kupari on myös noin 3,3 kertaa tiheämpää, ja se muuttaa aritmeettisen täysin. Kuljettaakseen samaa virtaa alumiinitanko tarvitsee noin 1,6-kertaisen poikkileikkauksen – silti se painaa lähes puolet niin paljon ja maksaa vähemmän kuljetettua ampeeria kohden.
Sähkönjohtavuus tilavuuden mukaan (% IACS)
Alumiini johtaa ~ 61 % samoin kuin kuparia tilavuuden mukaan, mutta painaa ~ 70 % vähemmän – syynä se hallitsee pitkäjänteisiä putkimaisia asennuksia.
Paino selittää, miksi sähköasemien jäykät putkimaiset virtakiskot ovat lähes aina alumiiniseosta: jokainen ylimääräinen kilo pitkällä jännevälillä moninkertaistuu isommiksi tuiksi, perustuksiksi ja asennuskustannuksiksi. Magnesium-alumiinikoostumukset lisäävät vahvuutta, jota pitkät ulkovälit ja oikosulkuvoimat vaativat.
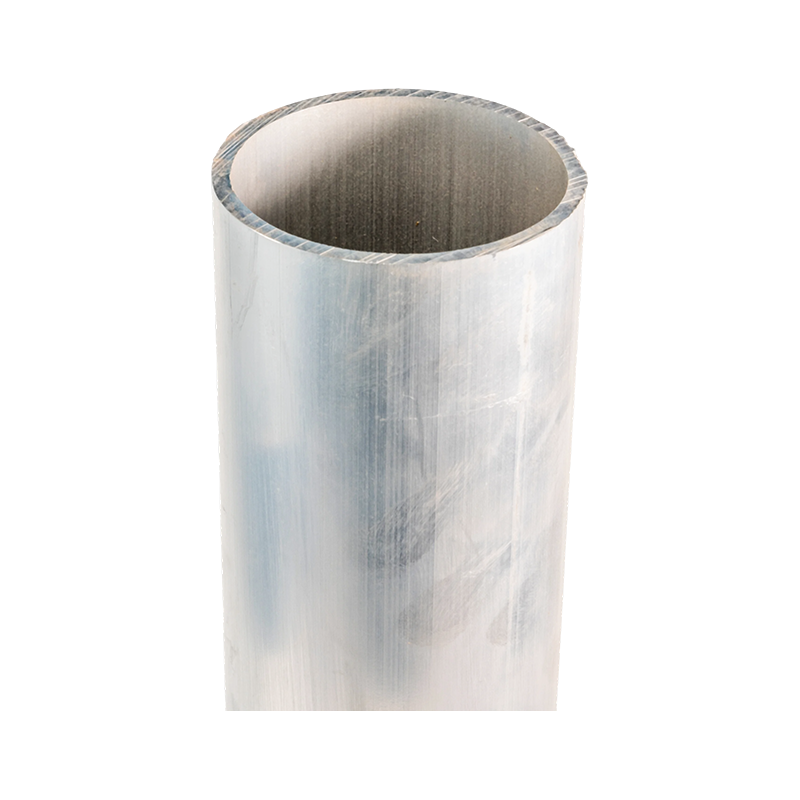 Ultrakorkea jännite magnesium-alumiiniseoksesta valmistettu putkimainen virtakisko Saatavana 6063G-, LF21Y-, 6R05- ja 2A14-seoksina 220 kV - 1000 kV järjestelmiin, tämä saumaton putkimainen johdin yhdistää keveyden ja metalliseoksen lujuuden, jota pitkät ulkoaseman jänteet ja oikosulkuvoimat vaativat. Näytä tuote →
Valmistus seuraa materiaalia. Alumiini hapettuu uudelleen muutamassa minuutissa puhdistuksen jälkeen, joten liitospinnat on hapetettava ja koottava nopeasti. Takaisinjousi taivutuksen jälkeen on korkeampi, taivutussäteet ovat suuremmat, ja hitsaus vaatii tietylle seokselle soveltuvia menetelmiä – yleiset kupariliikkeen tavat siirtyvät huonosti.
Eristys: missä putkimaiset virtakiskot ansaitsevat suojansa
Keski- ja suurjänniteputkikiskoissa paljas johdin on vain puolet tuotteesta. Eristysjärjestelmä määrittää ryömintäetäisyydet, vaihevälykset, osapurkauskäyttäytymisen ja sen, kuinka kompakti asennus voi olla. Pääreitit ovat lämpökutistuvat hihat peruspäässä; suulakepuristettu EPDM tai silikonikumi; PTFE korkeisiin lämpötiloihin ja kemiallisesti aggressiivisiin ympäristöihin; ja epoksihartsivalu korkeampiin jänniteluokkiin.
Valu on paikka, jossa valmistuskuri näkyy selkeimmin. Tyhjiövalussa ilma ja haihtuvat aineet poistetaan ennen hartsin kovettumista, jolloin siemenen osittaiseen purkamiseen ei jää tyhjää tilaa. Eristetty tanko ilman tätä ohjausta voi läpäistä tehtaan kestävyystestin ja silti vanheta ennenaikaisesti käytössä – yksi syy, miksi 35 kV-luokan tuotteet seulotaan rutiininomaisesti osittaisella purkausmittauksella.
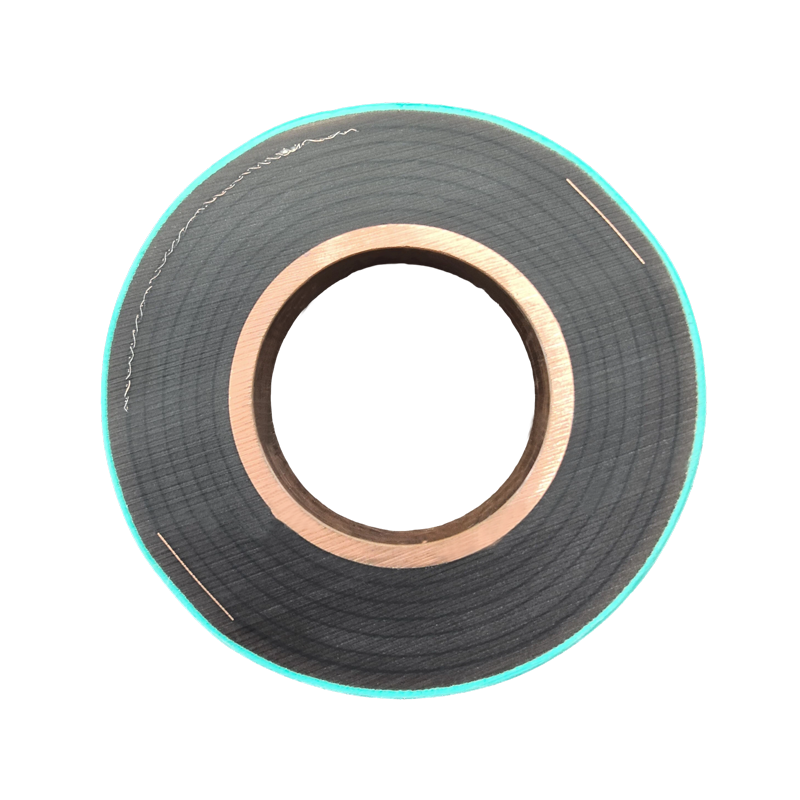 Epoksihartsivalu putkimainen väyläpalkki Tämä palamista hidastava 35 kV-luokan tanko, joka on tyhjiövalettu yhdeksi saumattomaksi hapettomasta kuparista, eliminoi eristysrajapinnat ja aukot, tukee osittaisen purkaussuojauksen ja yli 30 vuoden käyttöikää. Näytä tuote →
Laadunvalvonta, joka ennustaa kentän suorituskykyä
Kolme testiperhettä erottaa tiukan valmistajan optimistisesta:
- Lämpötilan nousun testaus. IEC 61439-1:n mukaan kokoonpano toimii nimellisvirralla, kunnes lämpötilat vakiintuvat, ja paljaiden kuparikiskojen nousu on rajoitettu 105 K:iin ympäristön yläpuolelle. Koska resistiivisten liitosten kuumeneminen skaalautuu karkeasti virran neliöön, jopa vaatimaton lisäliitosvastus ilmaantuu nopeasti nimelliskuormituksella.
- Liitosten ja pinnoitteiden tarkastukset. Reikien asentomittarit, vääntömomentin tarkistus ja pinnoitteen tartuntanäytteenotto havaitsevat viat, joista tulee myöhemmin kuumia kohtia.
- Eristystestit. Tehotaajuuden kesto plus osittaisen purkauksen mittaus, erityisesti valu- ja ekstrudoiduissa järjestelmissä.
Lämpötilan nousu vs. kuormitusvirta (resistiivinen malli)
Nouse asteikot virran neliöllä: 125 %:lla nimelliskuormituksesta sama liitosfysiikka tuottaa noin 56 % enemmän lämpöä.
Yleisiä vikoja ja kuinka kaupat huomaavat ne aikaisin
Suurin osa virtakiskotuotannon uudistuksista juontaa juurensa lyhyeen luetteloon toistuvista syistä. Alla olevat mittasuhteet ovat pikemminkin havainnollistavia kuin tilastollisia, mutta kokeneet tuotantojohtajat tunnistavat kaavion muodon:
Tyypilliset valmistuksen uudelleenkäsittelyn tekijät (kuvaavaa)
Purseet ja terävät reunat - 30% Taivutushalkeamat - 25% Reikien kohdistusvirhe - 20 % Pinnoitusvirheet - 15% Eristysaukot - 10 %
- Purseet ja terävät reunat leikkauksen tai lävistyksen jälkeen – korjataan tekemällä purseenpoisto pakolliseksi, allekirjoitetuksi vaiheeksi valinnaisen sijaan.
- Halkeamia taivutuksen jälkeen — estetään noudattamalla vähimmäistaivutussäteitä ja taipumalla vierintäjyviä vasten rakenteen salliessa.
- Reiän suuntausvirhe — ohjataan CNC-lävistys- ja go/no-go-mittareilla manuaalisen asettelun sijaan.
- Pinnoitteen delaminointi — kiinnittymisnäytteet jokaisesta erästä, ei vain ensimmäisestä tuotteesta.
- Eristysaukot — eliminoitu tyhjiövalulla ja rutiininomaisella osittaisen purkauksen seulonnalla.
Mitä ostajien tulee tarkistaa ennen tilaamista
Kun arvioit valmistajaa, vaihda yleiset kysymykset konkreettisiin:
- Voivatko he toimittaa tehdastodistukset, jotka sitovat jokaisen erän ilmoitettuun metalliseoslaatuun ja -laatuun?
- Tehdäänkö leikkaus, lävistys, taivutus, hitsaus ja eristys itse vai alihankintana tuntemattomille kolmansille osapuolille?
- Putkimaisille tuotteille: mitkä hitsausmenetelmät ja jatkosmallit ovat päteviä ja voivatko ne näyttää testituloksia?
- Eristetyt tuotteet: suoritetaanko valu tyhjiössä ja tehdäänkö niillä rutiininomaisia osapurkaustestejä?
- Mihin toleransseihin he sitoutuvat reikien sijainnin, suoruuden ja valmiin pituuden suhteen – kirjallisesti?
Eristeen valinta kuuluu samaan keskusteluun. PTFE pysyy vakaana korkeissa lämpötiloissa ja kemiallisesti aggressiivisissa olosuhteissa, joissa kumijärjestelmät vanhenevat nopeammin, kun taas tyhjiövalettu epoksi sopii korkeajänniteluokille ja pienikokoisille sähköasemille.
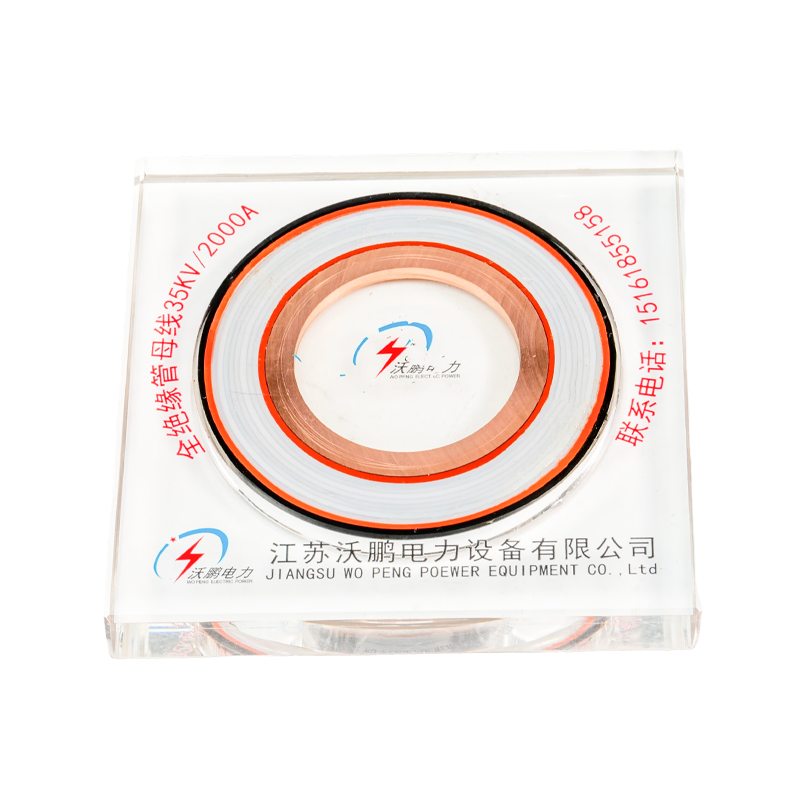 PTFE putkimainen väyläpalkki Tämä eristetty tanko sopii korkeisiin lämpötiloihin, kemiallisesti aggressiivisiin ja kompakteihin sähköasemaasennuksiin PTFE-kalvokäämityksen, useiden kapasitiivisten näyttöjen ja -60°C - 250°C:n toiminta-alueen sekä IP68-suojauksen ansiosta. Näytä tuote →
Valintalogiikka toistuu eri johdintyypeillä. Ennen teknisten tietojen lukitsemista kannattaa lukea erillinen esittely kuinka valita oikea alumiiniseoksesta valmistettu putkimainen virtakisko , ja ota sitten luettelo vaatimuksista valmistajalle mieluummin kuin päinvastoin.
Usein kysytyt kysymykset
Millaisen toleranssin valmistaja voi realistisesti pitää reikäasennossa?
CNC-lävistys kestää tyypillisesti ±0,1–0,2 mm reikien keskipisteissä; manuaalinen poraus piirretyistä viivoista voi ajautua kohti ±0,5 mm tai pahempaa. Pulttiliitoksissa liitäntätankojen johdonmukaisuus on tärkeämpää kuin absoluuttinen luku, joten kysy, kuinka myymälä kiinnittää liitososat yhteen.
Voiko alumiinikisko korvata kuparin kaikkialla?
Ei. Alumiini voittaa painon ja ampeerikustannusten suhteen avoimissa ajoissa ja pitkillä jänteillä, mutta kupari on silti järkevää, kun tilaa on vähän, liitoksia on paljon tai ympäröivä infrastruktuuri on kuparia. Alumiini-kupariliitännät vaativat harkitun siirtymäsuunnittelun ja laitteiston.
Miten putkimaisten virtakiskojen valmistus eroaa litteäkiskotyöstä?
Putki lisää suulakepuristusta tai -vetoa, neliömäistä leikkausta, liitosten ja päätyliitosten hitsausta sekä mekaanista suunnittelua jännekuormitusta ja oikosulkuvoimia varten. Pylväseristimet ja kiinnityskannattimet ovat osa järjestelmää, eivät jälkikäteen pultattuja lisävarusteita.
Mitä valmistustarjouksen tulisi sisältää?
Vähintään: seos ja karkaisu, mittatoleranssit, eristysluokka ja prosessi, lähetyksen mukana toimitetut testiraportit ja pitkille jäykille osille suunniteltu pakkaus. Jos toimittaja epäröi kirjoittaa niitä kirjallisesti, käsittele sitä tietona. Voit valita putkimaisen virtakiskojärjestelmän, joka on sovitettu jännitteeseen, jänneväliin ja ympäristöön pyydä eritelmän tarkistusta ja vertaa vastauksia vierekkäin.
Uutiset
-
-
Klo 15. vuoden kuumimpana iltapäivänä rannikkolaitoksen 4 000 A:n vaihteisto laukeaa kolmannen kerran sillä viikolla. Suunnittelu oli hyvä ja katkaisija testattiin hyvin....
View More + -
Kysy kahdelta luettelolta, mitä 100 × 10 mm alumiinitanko kantaa, ja saatat saada kaksi eri vastausta - 800 A toisesta, 965 A toisesta. Molemmat voivat olla oikeassa, koska a...
View More + -
Ampaiteettikysymys on myös lämpötilakysymys 100 x 10 mm:n kuparikisko voi näyttää turvalliselta vaihtoehdolta 1000 A:n kytkintaululle, kunnes se asennetaan tiivi...
View More + -
Virtakiskon eristimet saavat harvoin huomiota rutiinikäytön aikana, kunnes välähdys kaataa kojeiston osan tai halkeileva tuki sallii kiskon painumisen. Eristin on ainoa kompo...
View More +


mobiili
KATEGORIA
Tuotteet
Ota yhteyttä
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu Province, Kiina
Tekijänoikeus © Jiangsu Wopeng Power Technology Co., Ltd.
Kaikki oikeudet pidätetään.
 Eristettyjen väyläpalkkien valmistaja
Putkikiskojärjestelmän tehdas